
Réussir le soudage TIG de l’acier sans défauts
 Alain
•
11 septembre 2026
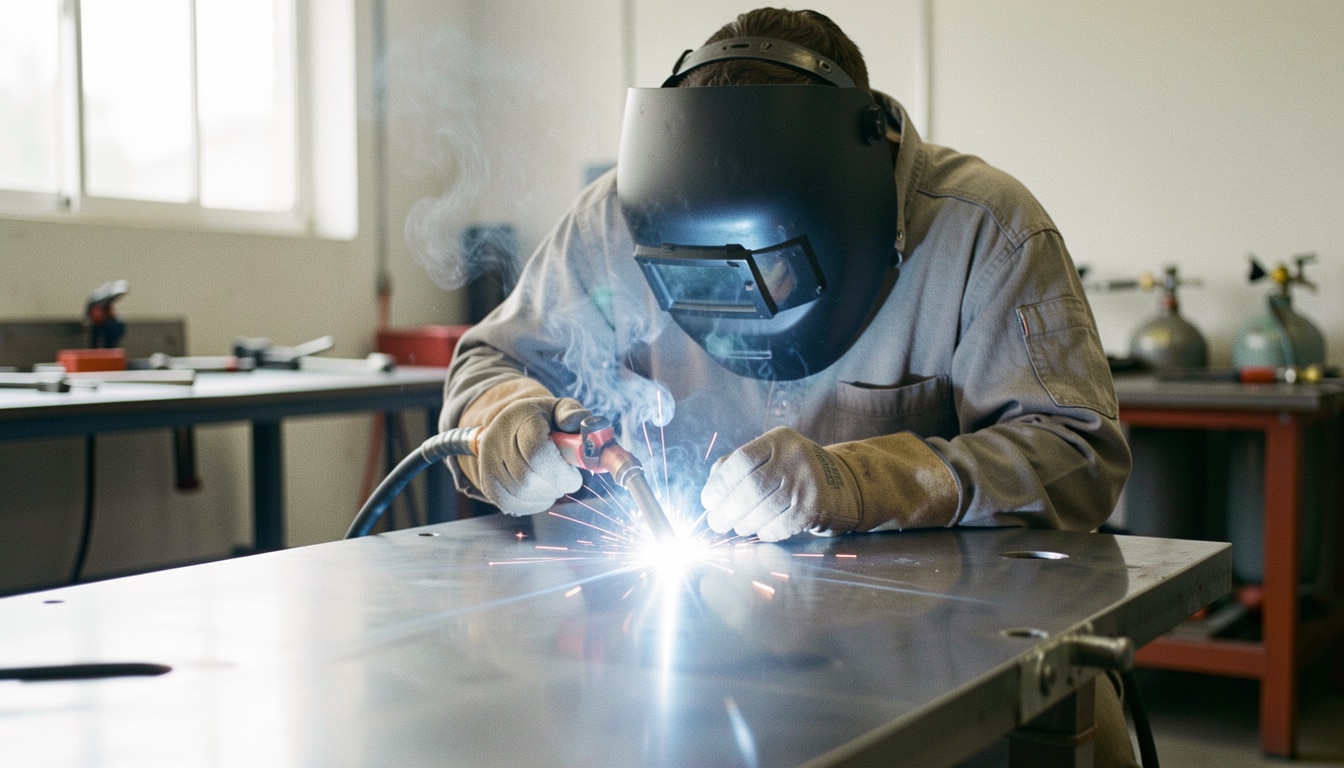
Le soudage TIG de l’acier représente une méthode idéale quand vous cherchez des soudures propres, nettes et régulières, sans projections inutiles. Ce procédé repose sur un arc très contrôlé, une protection au gaz et une torche maniée avec précision, ce qui permet d’obtenir une qualité visuelle remarquable. Dans ce guide pratique, vous allez comprendre comment fonctionne le soudage TIG de l’acier, quels réglages choisir et comment éviter les erreurs courantes pour réussir une soudure fiable dès les premiers essais.
Si vous débutez, retenez déjà une chose : la maîtrise du soudage dépend autant du geste que de la préparation. Entre l’électrode, le gaz, le bain de fusion et la stabilité de l’arc, chaque détail compte. Le procédé demande de la méthode, mais il récompense vite l’attention portée à la torche et au métal. Vous verrez aussi comment adapter votre approche pour gagner en précision, en confort et en rendu final.
Comprendre le principe du TIG sur l’acier
Le TIG est un procédé de soudage très précis : l’arc se forme entre une électrode en tungstène et la pièce en acier, tandis qu’un gaz protège la zone fondue. En pratique, le soudage reste plus lisible qu’avec d’autres méthodes, car vous voyez presque tout se passer sous vos yeux. Ce mode de soudage aide à contrôler la fusion, surtout quand la pièce demande un travail soigné et régulier.
- L’arc naît entre la pointe de tungstène et le métal.
- Le gaz enveloppe le bain pour limiter l’air ambiant.
- L’électrode ne fond pas, elle guide simplement l’arc.
- Le vocabulaire utile tourne autour de la torche, du bain et du courant.
Pourquoi cette technique donne une soudure si propre
La réputation du TIG vient de la qualité du cordon obtenu, surtout quand vous travaillez lentement et avec précision. La torche permet de concentrer l’énergie, le courant se règle finement et l’intensité reste stable, ce qui limite les éclaboussures. Sur un métal fin, cette souplesse change tout : la soudure devient plus lisible, plus régulière et souvent plus belle dès le premier passage.
- Le rendu visuel reste propre, avec peu de projections.
- Le bain se contrôle mieux, donc la soudure suit votre geste.
- Sur les pièces fines, la précision évite les déformations.
Les signes d’un cordon bien maîtrisé
Un cordon bien maîtrisé se reconnaît à sa largeur régulière, à sa couleur homogène et à son aspect sans trou ni surépaisseur. Si vous observez une ligne fluide, sans à-coups, vous êtes déjà sur la bonne voie. Dans le soudage TIG de l’acier, ce résultat traduit souvent un bon équilibre entre vitesse, apport de chaleur et tenue de la torche, ce qui rassure immédiatement le soudeur.
Ce que le bain de fusion révèle au soudeur
Le bain de fusion agit comme un indicateur en temps réel. S’il s’étire trop, vous chauffez trop fort ; s’il reste figé, l’énergie manque. En regardant sa forme, vous comprenez si la soudure avance correctement. C’est là que le TIG devient pédagogique : il vous apprend à lire le métal, à corriger votre geste et à garder une précision constante sur toute la longueur.
Les métaux et matériaux que l’on peut assembler
Le TIG ne se limite pas à un seul matériau, même si l’acier reste le cas le plus courant en atelier. On l’utilise aussi sur des pièces en inox, sur certains assemblages en aluminium et sur des formats variés comme la tôle ou le tube. L’intérêt est simple : vous obtenez un assemblage propre, surtout quand la pièce demande un contrôle fin et une finition soignée.
- L’acier doux se soude facilement pour les structures courantes.
- L’inox demande une attention accrue à la chaleur.
- Les épaisseurs faibles exigent un geste plus rapide et précis.
- Le tube et la tôle sont des cas d’usage très fréquents.
Le rôle du gaz protecteur dans la réussite de la soudure
Le gaz protège la zone fondue de l’air, ce qui évite l’oxydation et améliore la qualité du cordon. En soudage, cette couverture est essentielle, car une mauvaise protection laisse apparaître des défauts visibles et fragilise la soudure. L’argon reste le gaz le plus courant pour le TIG, avec un débit adapté à la forme de la pièce et à la position de travail.
- Le gaz isole le bain de l’oxygène et de l’humidité.
- Le débit doit rester régulier pour couvrir la zone soudée.
- Une mauvaise protection provoque porosité et ternissement.
- L’argon est la base la plus utilisée en atelier.
Quand l’argon devient le meilleur allié
L’argon est apprécié parce qu’il offre une protection stable et simple à régler. Sur l’acier, il aide à conserver une soudure nette, surtout quand vous cherchez un cordon régulier sur une pièce visible. En 2026, beaucoup d’ateliers le privilégient encore pour sa polyvalence et son comportement prévisible, ce qui facilite la prise en main du procédé.
Les erreurs de débit qui abîment le cordon
Un débit trop faible laisse passer l’air et crée des défauts de surface, tandis qu’un débit excessif perturbe la zone de fusion et peut provoquer des turbulences. Si vous voyez un cordon mat, poreux ou irrégulier, le problème vient souvent de là. Sur le soudage TIG de l’acier, mieux vaut ajuster progressivement le réglage plutôt que forcer la protection.
L’électrode en tungstène, cœur du procédé
L’électrode en tungstène sert à créer et maintenir l’arc sans se consommer comme un fil classique. Sa pointe influence directement la précision du soudage et la stabilité du bain. Quand elle est bien préparée, la torche devient plus facile à guider et la soudure gagne en régularité. C’est un détail technique, mais il change tout dans la sensation de contrôle.
- L’électrode concentre l’énergie au point d’amorçage.
- Un bon affûtage améliore la stabilité de l’arc.
- La forme de la pointe influence la précision du geste.
Avec ou sans apport : choisir la bonne méthode
Selon l’assemblage, vous pouvez souder avec ou sans apport. Sans baguette, le métal des bords suffit à former la soudure ; avec apport, vous ajoutez de la matière pour combler un jeu ou renforcer le joint. Dans le soudage TIG de l’acier, ce choix dépend surtout de l’épaisseur, de l’écartement et de la finition recherchée. Le bon apport améliore la tenue et le rendu.
- L’autogène convient quand les pièces s’ajustent parfaitement.
- La baguette d’apport aide à remplir un joint plus ouvert.
- Le fil ou la baguette apportent du métal supplémentaire.
- Le choix dépend de l’assemblage et du résultat attendu.
Quand souder sans baguette
Vous pouvez souder sans baguette lorsque les bords sont bien ajustés et que la fusion naturelle suffit à fermer le joint. Cette méthode convient aux petites réparations, aux points de reprise et aux pièces fines. Elle demande un bain très stable, mais elle donne une soudure discrète et rapide, surtout quand vous voulez limiter la quantité de matière ajoutée.
Quand ajouter du métal d’apport
L’ajout de métal d’apport devient utile dès qu’il faut combler un jeu, renforcer une zone ou gagner en résistance. Sur l’acier, c’est souvent la meilleure option pour un assemblage plus tolérant. Vous gardez ainsi un meilleur contrôle du volume fondu, ce qui facilite la régularité du cordon et améliore la solidité finale.
Régler son poste pour éviter les défauts
Un bon poste ne suffit pas : il faut aussi un réglage cohérent avec l’épaisseur et la position de travail. L’intensité détermine la chaleur disponible, la vitesse de déplacement influence la pénétration et le débit de gaz protège la zone. Sur l’acier, un réglage trop agressif brûle la pièce, alors qu’un réglage trop faible laisse un cordon froid et fragile.
- Ajustez l’intensité selon l’épaisseur réelle de la pièce.
- Vérifiez la polarité et le mode de travail du poste.
- Contrôlez le débit de gaz avant chaque soudure.
- Adaptez la vitesse de la torche à la montée en température.
DC, AC et choix du bon mode de travail
Le mode de courant change la manière dont le procédé agit sur le métal. En TIG, le courant continu reste le plus courant sur l’acier et l’inox, tandis que le courant alternatif sert surtout pour l’aluminium. Comprendre ce choix vous évite bien des hésitations au moment de préparer votre poste et vous aide à adapter le procédé au matériau.
- Le courant continu est la base pour l’acier et l’inox.
- Le courant alternatif aide sur les métaux plus difficiles à oxyder.
- Le mode doit toujours correspondre au matériau travaillé.
Pourquoi le DC domine sur l’acier
Le courant continu offre une arc stable, une fusion régulière et un contrôle simple, trois atouts précieux sur l’acier. C’est pour cela qu’il domine dans les ateliers, des petites réparations jusqu’aux pièces plus techniques. Vous gagnez en lisibilité, et le bain réagit de manière plus prévisible, ce qui facilite l’apprentissage et limite les mauvaises surprises.
Dans quels cas l’AC devient utile
L’AC devient utile surtout lorsque le matériau demande une action plus adaptée à sa surface, notamment sur l’aluminium. Sur l’acier, il n’apporte pas le même intérêt, car le DC suffit largement dans la majorité des cas. Si votre poste propose les deux modes, vous disposez simplement d’une marge de manœuvre plus large pour varier vos travaux.
Préparer l’acier avant de commencer
La préparation de la pièce conditionne souvent la réussite plus que le réglage lui-même. Un bon nettoyage retire la rouille, la graisse et les traces de peinture, afin que la soudure prenne correctement. Le dégraissage et le décapage améliorent la qualité du bain, évitent les contaminations et réduisent les défauts visibles dès le premier passage.
- Nettoyez soigneusement les bords avant d’amorcer l’arc.
- Retirez la rouille et les impuretés sur toute la zone.
- Évitez de toucher la pièce avec des mains grasses.
- Ne soudez jamais sur une surface mal préparée.
Réussir un cordon régulier sur tube ou tôle
Sur un tube ou une tôle, la régularité dépend surtout de votre position, de l’angle de la torche et de la vitesse d’avance. Le cordon doit rester fluide, sans à-coups, pour que la soudure garde une épaisseur constante. Avec un fil d’apport bien dosé et un arc stable, vous contrôlez mieux le bain et vous limitez les reprises inutiles.
- Gardez un angle constant entre la torche et la pièce.
- Avancez à vitesse régulière pour stabiliser la soudure.
- Surveillez le bain pour ajuster immédiatement votre geste.
- Adaptez la position selon la forme du tube ou de la tôle.
Les bons gestes pour garder un bain stable
Un bain stable demande une main posée, une progression régulière et une distance constante entre la torche et le métal. Si vous bougez trop vite, le bain se casse ; si vous ralentissez trop, il s’élargit et chauffe excessivement. Le bon geste consiste à avancer sans brusquerie, en observant la réaction du métal à chaque millimètre.
Ce qui change entre tôle fine et tube
La tôle fine exige une chaleur plus douce et une avance rapide, car elle se déforme vite. Le tube, lui, demande une attention particulière à la continuité du cordon et à l’alignement. Dans les deux cas, la logique reste la même : garder le contrôle du bain, éviter la surchauffe et préserver la forme finale de la pièce.
Les erreurs les plus fréquentes à éviter
Les défauts classiques viennent souvent d’un manque de régularité, d’un mauvais réglage ou d’une protection insuffisante. Une électrode mal préparée, un débit de gaz trop faible ou une vitesse de déplacement irrégulière suffisent à dégrader la soudure. Pour garder une bonne qualité, il faut corriger tôt ces petits écarts avant qu’ils ne se transforment en défauts visibles.
- Une intensité trop forte brûle la zone et fragilise le joint.
- Une vitesse trop lente élargit inutilement la soudure.
- Une torche mal tenue perturbe l’arc et le bain.
- Un gaz mal réglé favorise la porosité et l’oxydation.
Choisir un équipement adapté à son niveau
Pour choisir un poste adapté, regardez d’abord votre fréquence d’utilisation, le type de pièces travaillées et votre besoin de précision. Un équipement simple suffit souvent pour apprendre, alors qu’un atelier demande plus de stabilité et d’endurance. Le bon choix dépend donc moins de la puissance brute que de la cohérence entre le poste, la torche, l’électrode et le gaz.
| Profil | Besoins principaux | Critères de choix |
|---|---|---|
| Débutant | Apprendre les bases | Réglages simples, torche légère, poste lisible |
| Atelier | Travaux réguliers | Fiabilité, stabilité du courant, accessoires robustes |
| Industriel | Cadence et précision | Poste performant, gaz maîtrisé, usage intensif |
Ce qu’un débutant doit privilégier
Si vous commencez, privilégiez un poste simple à régler, une torche légère et des consommables faciles à remplacer. L’objectif n’est pas d’avoir tout de suite le modèle le plus sophistiqué, mais de construire vos repères. Un équipement clair vous aide à comprendre le comportement du bain et à progresser plus sereinement.
Ce qu’un atelier attend d’un poste fiable
Dans un atelier, la priorité va à la stabilité, à la répétabilité et à la robustesse. Un poste fiable doit supporter des séries de soudures sans variation gênante, tout en restant précis sur l’acier et l’inox. Le confort d’utilisation compte aussi, car il influence directement la régularité du travail au quotidien.
Progresser vite grâce à des conseils d’atelier
La progression vient rarement d’un seul essai réussi ; elle se construit par petites étapes. Un cours ou quelques conseils d’un soudeur expérimenté peuvent accélérer vos progrès, surtout si vous observez bien le bain et corrigez votre geste à chaque passage. En soudage, l’histoire de l’apprentissage ressemble souvent à une série de reprises, puis à une soudure enfin régulière.
- Entraînez-vous sur des chutes avant de travailler une vraie pièce.
- Observez le bain pour comprendre la réaction du métal.
- Gardez le même geste pour construire des repères fiables.
- Progressez d’abord sur des formes simples, puis sur des cas plus complexes.
- Auto-corrigez chaque cordon en notant ce qui change.
FAQ – Questions fréquentes sur le soudage TIG de l’acier
Quel gaz faut-il utiliser pour souder l’acier au TIG ?
L’argon est le plus souvent utilisé, car il protège bien le bain et reste simple à régler.
Quelle électrode choisir pour obtenir un arc stable ?
Une électrode en tungstène bien affûtée donne un arc plus régulier et plus précis.
Le TIG est-il adapté aux tôles fines en acier ?
Oui, à condition de régler l’intensité avec soin et d’avancer sans surchauffer la pièce.
Faut-il toujours ajouter du métal d’apport ?
Non, pas toujours : sur un assemblage bien ajusté, la soudure autogène peut suffire.
Comment régler l’intensité sans brûler la pièce ?
Commencez bas, testez sur une chute et augmentez par petites étapes jusqu’à obtenir une fusion propre.
Pourquoi ma soudure devient-elle poreuse ?
La cause vient souvent d’un gaz insuffisant, d’une pièce sale ou d’un bain contaminé.
Le TIG convient-il aussi à l’inox ?
Oui, le procédé fonctionne très bien sur l’inox, avec une bonne maîtrise de la chaleur.
Comment reconnaître une soudure de bonne qualité ?
Elle présente un cordon régulier, une finition propre et une fusion homogène sans défaut visible.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie